ข่าวอุตสาหกรรม
บ้าน / ข่าว / ข่าวอุตสาหกรรม / เหตุใดการออกแบบแม่พิมพ์ภายในบริษัทจึงมีความสำคัญต่อคุณภาพชิ้นส่วนยางตามสั่งและระยะเวลารอคอยสินค้า


2026-10-26
ผู้ซื้อระดับ 1 จะส่งการแจ้งเตือนการเปลี่ยนแปลงทางวิศวกรรมสำหรับวงแหวนยางขึ้นรูปด้วยการอัด: ความหนาของผนังสูงสุด 0.3 มม. เป้าหมายความแข็งถูกย้ายจาก 60 เป็น 65 Shore A หากซัพพลายเออร์กำหนดเส้นทางการแก้ไขไปยังร้านขายเครื่องมือภายนอก ผู้ซื้อจะรอหนึ่งสัปดาห์เพื่อเสนอราคา และรออีกสองสัปดาห์สำหรับเครื่องมือที่ดัดแปลง หากซัพพลายเออร์ออกแบบและตัดเฉือนแม่พิมพ์ภายในบริษัท โดยปกติจะมีการเสนอราคาแก้ไขภายใน 48 ชั่วโมง และชิ้นส่วนทดลองแรกจะพร้อมใช้งานภายในห้าวัน ช่องว่างนั่นคือสาเหตุ การออกแบบแม่พิมพ์ภายใน สิ่งสำคัญสำหรับคุณภาพชิ้นส่วนยางสั่งทำพิเศษและระยะเวลารอคอยสินค้า
สำหรับส่วนประกอบยางสั่งทำพิเศษ แม่พิมพ์ไม่ใช่รายละเอียดการผลิต มันเป็นคำจำกัดความของผลิตภัณฑ์ รูปทรงของโพรง การชดเชยการหดตัว การระบายอากาศ ร่องแฟลช และตำแหน่งของเส้นแยกส่วนจะตัดสินว่าชิ้นส่วนจะซีล พอดี และคงอยู่ในรอบการทำงานหรือไม่ Jiaxing Tosun Rubber & Plastic Co., Ltd. (Tosun) ผู้ผลิตยางใน Jiaxing ที่มีพนักงานมากกว่า 250 คน ปฏิบัติต่อการออกแบบแม่พิมพ์เสมือนเป็นฟังก์ชันทางวิศวกรรมภายในองค์กร โดยวิศวกรออกแบบแม่พิมพ์และสูตร 12 คนทำงานในอาคารเดียวกันกับการผสมวัสดุ การขึ้นรูป และการอัดขึ้นรูป และทีมตรวจสอบทางเทคนิค 20 คนจะวัดผลลัพธ์
การออกแบบแม่พิมพ์ภายในบริษัทจะบีบอัดการทำงานซ้ำของเครื่องมือจากสัปดาห์เหลือเพียงไม่กี่วัน เนื่องจากการตรวจสอบการวาด การตัดเฉือนโพรง และการตอบสนองของกระบวนการทั้งหมดเกิดขึ้นภายใต้หลังคาเดียวกัน
การแก้ไขการออกแบบทุกครั้งของเครื่องมือที่ซื้อมาเป็นไปตามเส้นทางที่ช้าเหมือนกัน: ช่างปั้นยางส่งต่อการเปลี่ยนแปลงของคุณไปยังร้านขายเครื่องมือภายนอก ร้านค้าเสนอราคาใหม่ ปรับงานให้ตรงตามกำหนดเวลา วางเครื่องจักรในโพรง จัดส่งชิ้นส่วนทดลอง และรอคำติชม สองหรือสามรอบในโปรแกรมเดียวสามารถลบหน้าต่างการเปิดตัวทั้งหมดได้ ทีมงานเครื่องมือภายในจะข้ามขั้นตอนการเสนอราคาและการจัดกำหนดการไปโดยสิ้นเชิง
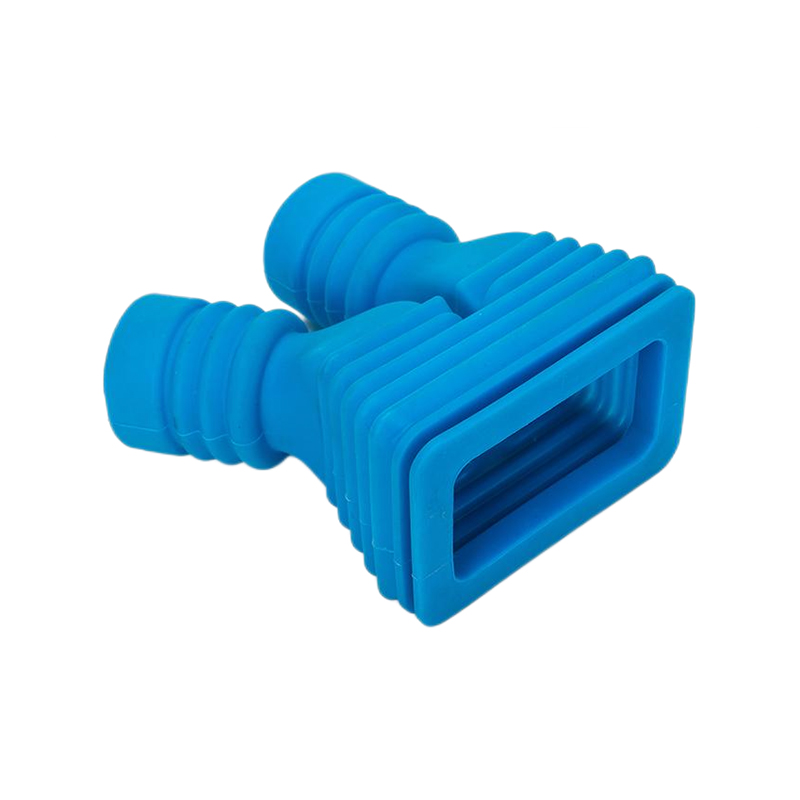
ความแตกต่างที่เกิดขึ้นตลอดช่วงชีวิตของโปรแกรม ทุกรอบ PPAP การเปลี่ยนแปลงวัสดุและการแก้ไขฟิลด์จะเข้าสู่ลูปเดียวกัน โทซัน โปรแกรมท่อขึ้นรูปแบบกำหนดเอง สำหรับระบบทำความเย็นของ OEM ยังคงเป็นไปตามกำหนดการผ่านการแก้ไขแบบผสมหลายชุด เนื่องจากแต่ละระบบย้ายจากวิศวกรสูตรโดยตรงไปยังม้านั่งเครื่องมือภายในแทนที่จะข้ามเมือง
แผนที่พิกัดความเผื่อของชิ้นส่วนยางที่ขึ้นรูปด้วยการอัดจะคงที่เมื่อออกแบบโพรง ไม่ใช่เมื่อกดปิด
ยางจะหดตัวหลังการบ่ม และไม่หดตัวสม่ำเสมอ การโหลดของฟิลเลอร์และเครื่องวัดดูโรมิเตอร์ ขึ้นอยู่กับโพลีเมอร์ สารประกอบ EPDM หรือ NBR ทั่วไปจะเคลื่อนที่ 1.5-3.5% ระหว่างช่องและส่วนที่ระบายความร้อน ร้านขายเครื่องมือภายนอกมักจะใช้ปัจจัยการหดตัวของมูลค่าตามบัญชีกับแบบของลูกค้า เมื่อวัสดุหรือกระบวนการเปลี่ยนไป การคาดเดานั้นจะกลายเป็นการปฏิเสธมิติ ผู้ออกแบบภายในบริษัทใช้ค่าการหดตัวที่วัดได้จากสารประกอบจริง ตรวจสอบผลลัพธ์ในการทดลองใช้งานครั้งแรก และแก้ไขคาวิตี้ก่อนเริ่มการผลิต
| การตัดสินใจออกแบบแม่พิมพ์ | มันควบคุมอะไร. | ความล้มเหลวโดยทั่วไปเมื่อจ้างจากภายนอก |
| ค่าเผื่อการหดตัวของโพรง | ขนาดภายนอกและภายในสุดท้าย | ชิ้นส่วนมีขนาดใหญ่หรือเล็กเกินไปที่ PPAP เรขาคณิตถูกปฏิเสธ |
| เส้นแบ่งส่วนและร่องแฟลช | ความหนาของแฟลช, ความพยายามในการตัดแต่ง, พื้นผิวซีล | รอยฉีกขาดและรอยรั่วบนขอบซีลปะเก็น |
| ตำแหน่งช่องระบายอากาศ | กับดักอากาศ เส้นถัก การเติมโพรง | ช่องว่างที่โค้งสุดท้ายล้มเหลวภายใต้ความกดดัน |
| เค้าโครงแบบร่างและการดีดออก | การทำลายความเครียดและการบิดเบือนของชิ้นส่วน | ผนังสูบลมบางจะยืดหรือแตกออกระหว่างการปอก |
| เหล็กโพรงและการตกแต่งพื้นผิว | ลักษณะการปลดปล่อยและพื้นผิว | ติดอยู่ในการผลิต ข้อบกพร่องที่พื้นผิวบนใบหน้าการซีล |
การวางแผนความทนทานต่อกระบวนการที่ทราบคือสิ่งที่แยกชิ้นส่วนยางที่ผ่านการตรวจสอบขั้นแรกออกจากชิ้นส่วนที่ต้องปรับแต่งเครื่องมือสามรอบ ปะเก็นที่มีขอบซีล 0.4 มม. เบลโลว์ที่มีผนัง 1.2 มม. หรือตัวยึดหน้าแปลนพร้อมตัวสอดประสาน ล้วนขึ้นอยู่กับสิ่งเดียวกัน นั่นคือ ช่องที่ออกแบบโดยผู้ที่จะควบคุมมัน
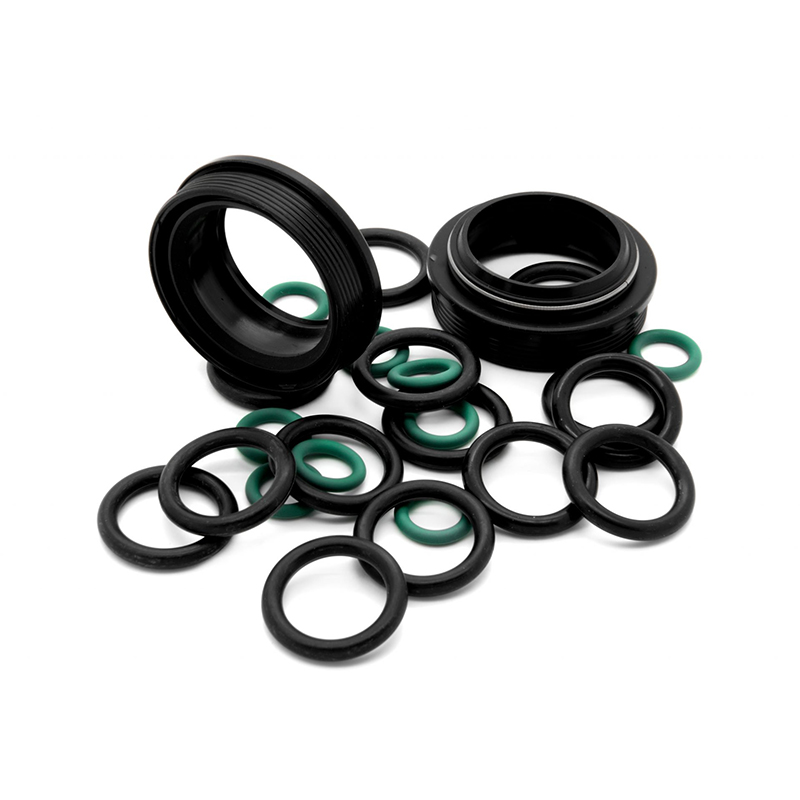
 ปะเก็นยางและซีลยางหน้าแปลนสำหรับการวางแผนพิกัดความเผื่อมิติ หน้าผลิตภัณฑ์นี้ให้รายละเอียดเกี่ยวกับปะเก็นยางแบบหน้าแปลนบนสารประกอบต่างๆ ซึ่งสนับสนุนการมุ่งเน้นของย่อหน้าไปที่การออกแบบช่องและการวางแผนความทนทาน ตรวจสอบตัวเลือกวัสดุและการใช้งานการปิดผนึกเพื่อปรับพฤติกรรมของสารประกอบให้สอดคล้องกับการหดตัวและการไหลที่คาดการณ์ไว้ ดูผลิตภัณฑ์ →
รูปทรงของแม่พิมพ์และสารประกอบยางต้องได้รับการพัฒนาร่วมกัน เนื่องจากการหดตัว การไหล และพฤติกรรมการยึดเกาะจะเปลี่ยนไปทุกครั้งที่ด้านใดด้านหนึ่งเปลี่ยนแปลง
การปรับความแข็งจาก 60 ถึง 70 Shore A จะเปลี่ยนพฤติกรรมการไหลและการหดตัวหลังการแข็งตัว การเปลี่ยนจาก EPDM ไปใช้ซิลิโคนผสมจะเปลี่ยนมุมของร่าง การระบายอากาศ และการบำบัดการปล่อย หากการพัฒนาคอมพาวด์และการออกแบบแม่พิมพ์อยู่ในองค์กรที่แตกต่างกัน การปรับแต่งวัสดุทุกอย่างจะกระตุ้นให้มีการตัดเครื่องมือราคาแพงใหม่ เมื่อวิศวกรคนเดียวกันเป็นเจ้าของทั้งสองแม่พิมพ์ แม่พิมพ์จะได้รับการออกแบบตามเส้นโค้งการบ่มที่เกิดขึ้นจริง และสูตรจะถูกปรับให้เติมเต็มคาวิตี้ได้อย่างหมดจด
การชดเชยการหดตัว is the practice of sizing the tool cavity larger than the target part dimension by the material's measured post-cure shrinkage, which for many EPDM and NBR compounds ranges from 1.5% to 3.5%. Done correctly, it converts a cavity dimension directly into an in-tolerance molded dimension.
ส่วนที่ซับซ้อนทำให้เห็นการพึ่งพาซึ่งกันและกัน เครื่องเป่าลมยางที่มีผนังลูกฟูกบางต้องการการไหลที่แม่นยำและรูปทรงการรื้อถอน ไดอะแฟรมเสริมใยผ้าต้องมีการควบคุมโซนการเสียรูปซึ่งสอดคล้องกับรูปร่างของโพรง ตัวยึดที่ยึดติดระหว่างยางกับโลหะจำเป็นต้องมีการจัดวางแนวยึดติดที่ตรงกับพิกัดความเผื่อของเม็ดมีด Tosun จับคู่วิศวกรออกแบบแม่พิมพ์และสูตร 12 คนกับกลุ่มผลิตภัณฑ์เหล่านี้ทุกประการ ดังนั้นการเปลี่ยนแปลงรูปวาดจะยังคงอยู่ในลูปป้อนกลับเดียว
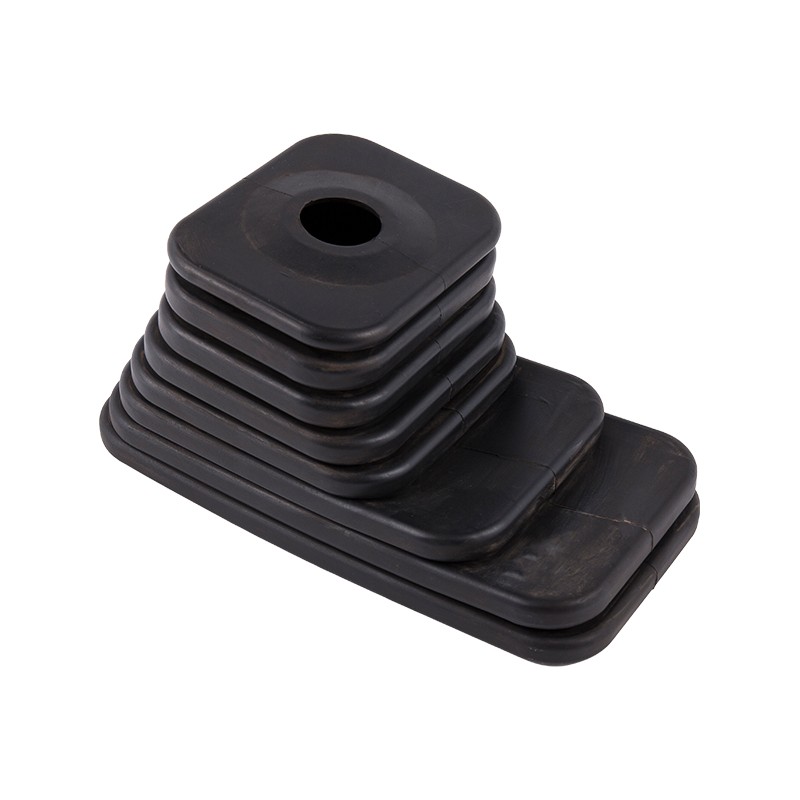
 เครื่องเป่าลมบูตเกียร์ EPDM พร้อมการออกแบบแม่พิมพ์แบบกำหนดเอง ข้อความก่อนหน้าเน้นผนังลูกฟูกบางและการจัดวางแนวประสาน และหน้าด้านล่างนี้จะระบุช่วงประสิทธิภาพของ EPDM และตัวเลือกการปรับแต่ง ซึ่งแสดงให้เห็นว่าวิศวกรแม่พิมพ์ภายในองค์กรจัดการกับรูปทรงการขึ้นรูปที่ซับซ้อนสำหรับการใช้งานด้านยานยนต์ได้อย่างไร ดูผลิตภัณฑ์ →
คุณสามารถตรวจสอบความสามารถในการออกแบบแม่พิมพ์ภายในองค์กรได้โดยถามคำถามโดยตรงสี่ข้อ โดยไม่ต้องขอเยี่ยมชมโรงงาน
การตรวจสอบเดียวกันนี้ใช้กับซัพพลายเออร์ที่คุณประเมิน สิ่งที่ร้านค้าภายในองค์กรที่มีความสามารถแสดงให้เห็นด้วยตัวเลข แต่โมเดลจากภายนอกมักจะไม่สามารถทำได้
| พื้นที่ตรวจสอบ | หลักฐานยืนยันความสามารถภายในที่แท้จริง | ธงแดง |
| ทีมงานวิศวะ | ชื่อวิศวกรออกแบบแม่พิมพ์และสูตร | เราซื้อเครื่องมือจากร้านค้าพันธมิตร |
| เครื่องจักรกล | ภายในบ้าน CNC, EDM or wire-cut cavity work | รับเหมาช่วงการตัดเฉือนคาวิตี้ทั้งหมด |
| ประวัติการแก้ไข | บันทึกลงวันที่ตั้งแต่คำขอเปลี่ยนแปลงไปจนถึงการทดลองใช้ | ไม่มีบันทึก; งานซ้ำซึมซับอย่างเงียบๆ |
| การตรวจสอบบทความแรก | การตรวจวัดในห้องปฏิบัติการในวันเดียวกันและการลงนามการควบคุมคุณภาพ | ชิ้นส่วนถูกส่งไปตรวจสอบหลังจากผ่านไปหลายสัปดาห์ |
เมื่อซัพพลายเออร์ผ่านการตรวจสอบทั้งสี่ครั้ง การตัดสินใจซื้อจะเปลี่ยนจากราคาต่อเครื่องมือไปเป็นเวลารอสินค้าทั้งหมดและคุณภาพผ่านครั้งแรกทั่วทั้งโปรแกรม ใช้มาตรฐานเดียวกันนี้ไม่ว่าชิ้นส่วนจะเป็นปะเก็นแบนหรือตัวยึดแบบยางกับโลหะ ตัวยึดแบบยึดติดต้องการการออกแบบแม่พิมพ์มากขึ้น เนื่องจากตำแหน่งเม็ดมีดและเม็ดมะยมอยู่ในช่องเดียวกัน
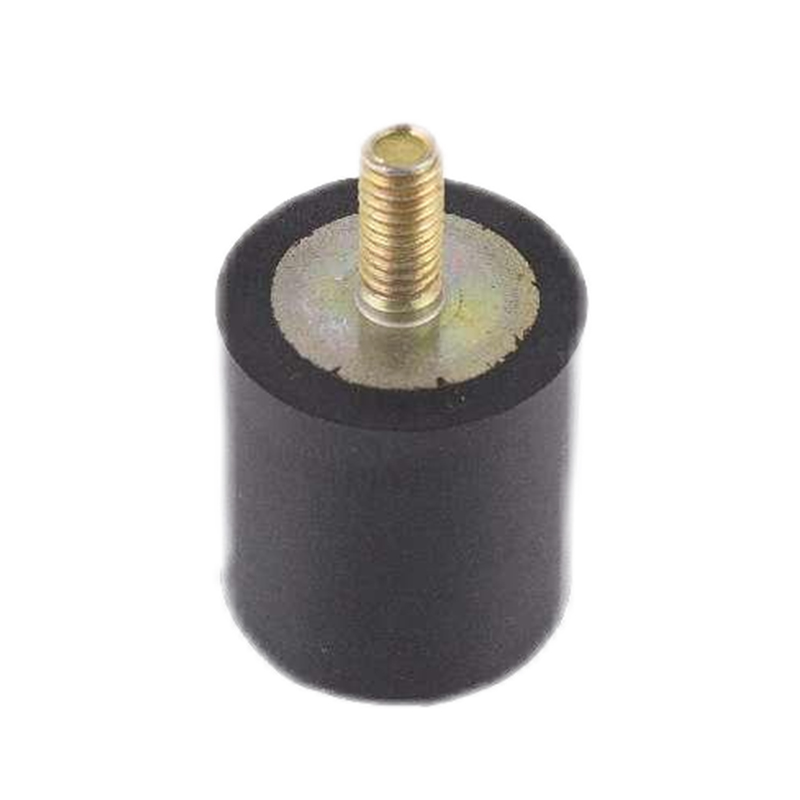
 แท่นยึดแยกการสั่นสะเทือนของยางสำหรับการออกแบบโพรงแบบผูกมัด หน้าเมานท์นี้แสดงรายการ EPDM, NBR และคอมปาวน์ที่ปรับแต่งได้ พร้อมรายละเอียดความสามารถในการรับน้ำหนักและการแยกการสั่นสะเทือน เหมาะกับการพูดคุยเรื่องตัวยึดประสานระหว่างยางกับโลหะ ซึ่งแสดงให้เห็นว่าตำแหน่งเม็ดมีดและเม็ดมะยมได้รับการแก้ไขอย่างไรในการออกแบบช่อง ดูผลิตภัณฑ์ →
ในโปรแกรมแบบกำหนดเองทั่วไป การออกแบบเครื่องมือเบื้องต้นจะแล้วเสร็จภายใน 2-4 สัปดาห์ภายในบริษัท เทียบกับ 6-10 สัปดาห์ผ่านร้านขายเครื่องมือภายนอก สำหรับการแก้ไขระหว่าง PPAP หรือหลังความล้มเหลวของฟิลด์ ช่องว่างคือ 3-5 วัน เทียบกับ 2-4 สัปดาห์ต่อลูป
ไม่ใช่ด้วยตัวเอง พิกัดความเผื่อที่เข้มงวดมากขึ้นมาจากการออกแบบคาวิตี้เทียบกับการหดตัวและการไหลของสารประกอบจริง จากนั้นจึงทำการตรวจวัดผลิตภัณฑ์ชิ้นแรกด้วยทีมเดียวกัน การออกแบบแม่พิมพ์ภายในบริษัทจะสร้างเงื่อนไขสำหรับวงรอบนั้น มันไม่รับประกันผลลัพธ์ด้วยตัวมันเอง
ใช่. แม้แต่ปะเก็นแบนก็ยังขึ้นอยู่กับการชดเชยการหดตัว การวางร่องแฟลช และตำแหน่งของเส้นแยก ชิ้นส่วนที่เรียบง่ายกว่ายังมีระยะขอบทางวิศวกรรมที่เล็กที่สุด ดังนั้นช่องที่ไม่ถูกต้องจะปรากฏขึ้นเป็นการคัดแยกในการดำเนินการผลิตครั้งแรก
ถามคำถามการตรวจสอบสี่ข้อ: การแบ่งจำนวนพนักงานวิศวกร ตำแหน่งการตัดเฉือนคาวิตี้ บันทึกการแก้ไข และเวลาตอบสนองของบทความแรก ซัพพลายเออร์ที่มีความสามารถภายในองค์กรอย่างแท้จริงจะตอบชื่อ วันที่ และผลลัพธ์ที่วัดผลทั้งสี่รายการ
ติดต่อเรา
ลิขสิทธิ์©
JIAXING TOSUN RUBBER & Plastic Co. , Ltd.
สงวนลิขสิทธิ์
โรงงานผลิตยางและพลาสติกแบบกำหนดเอง