ข่าวอุตสาหกรรม
บ้าน / ข่าว / ข่าวอุตสาหกรรม / จากการวาดจนถึงการส่งมอบ: ผู้ผลิตยางสั่งทำพิเศษสนับสนุนวงจรการพัฒนา OEM อย่างไร


2026-10-12
วงจรการพัฒนา OEM สำหรับส่วนประกอบยางสั่งทำพิเศษเริ่มต้นเมื่อวิศวกรเผยแพร่แบบร่างและถามคำถามหนึ่งข้อ: ชิ้นส่วนนี้สามารถขึ้นรูปด้วยวัสดุนี้ได้หรือไม่ ด้วยความคลาดเคลื่อนนี้ เร็วพอที่จะป้องกันวันเปิดตัวได้หรือไม่ สำหรับเครื่องสูบลม ปะเก็น สายยาง และตัวยึดแบบบอนด์ ระยะเวลา 12 ถึง 18 สัปดาห์ระหว่างการดึงและการส่งมอบมักจะซ่อนความเสี่ยงมากกว่าต้นทุน ที่ Jiaxing Tosun Rubber & Plastic Co., Ltd. ซึ่งเป็นผู้ผลิตยางสั่งทำพิเศษที่ดำเนินงานโรงงานขนาด 15,000 ตารางเมตรใน Jiaxing ประเทศจีน ระยะเวลานั้นถูกบีบอัดเหลือ 9 ถึง 10 สัปดาห์ เนื่องจากการทบทวนการออกแบบเพื่อการผลิต (DFM) การเลือกวัสดุ การออกแบบแม่พิมพ์ การสุ่มตัวอย่าง และการตรวจสอบดำเนินไปแบบขนานแทนที่จะเป็นลำดับ ความแตกต่างระหว่างซัพพลายเออร์ส่วนประกอบและพันธมิตรด้านการพัฒนาจะแสดงขึ้นในห้าวันทำการแรกหลังจากที่ภาพวาดมาถึง
ผู้ผลิตยางสั่งทำพิเศษบีบอัดโปรแกรม OEM โดยการรันสตรีมงาน 6 รายการพร้อมกัน: DFM, คำจำกัดความของสารประกอบ, การใช้เครื่องมือ, การสุ่มตัวอย่าง, การตรวจสอบ และการผลิตแบบอนุกรม แต่ละสตรีมงานเป็นของฟังก์ชันที่แตกต่างกันภายใน แต่ OEM มองว่าเป็นไทม์ไลน์เดียว ทีมวิศวกรจัดการสมมติฐานเกี่ยวกับการไหลของแม่พิมพ์และการหดตัว ทีมวัสดุผสมและทดสอบสารประกอบทดลอง ร้านขายเครื่องมือตัดเหล็ก และทีมตรวจสอบเตรียมแผนการวัด เมื่อทีมงานเหล่านี้รายงานตรงต่อเจ้าของโครงการรายหนึ่ง OEM จะหลีกเลี่ยงโหมดความล้มเหลวแบบคลาสสิกซึ่งแม่พิมพ์จะมาถึงก่อนที่สารประกอบจะได้รับการตรวจสอบความถูกต้อง
| Development phase | OEM decision | Rubber supplier action | ระยะเวลาปกติ |
| Drawing release | ล็อครูปทรง เกณฑ์ความคลาดเคลื่อน ผิวสำเร็จ | การตรวจสอบ DFM, การตรวจสอบความสามารถในการขึ้นรูป, ข้อมูลการหดตัว | 3-5 วัน |
| Material definition | ตั้งค่าอุณหภูมิ ของเหลว โอโซน และข้อกำหนดในการโหลด | คำแนะนำแบบผสมกับข้อมูลการทดสอบ | 5-7 days |
| Tooling design | อนุมัติแนวคิดแม่พิมพ์และจำนวนคาวิตี้ | เกรดเหล็ก, สายแยก, ตำแหน่งประตู | 7-14 days |
| การสุ่มตัวอย่าง | ทดสอบความพอดี ฟังก์ชั่น และการปิดผนึก | การปั้นตัวอย่าง รายงานมิติ บทความแรก | 10-21 days |
| Validation | ลงนามปิดการทดสอบความทนทานและสิ่งแวดล้อม | การทดสอบแบทช์ ใบรับรองวัสดุ ไฟล์ ปปส | 2-4 weeks |
| Production ramp | จัดกำหนดการรายการอุปทานและสินค้าคงคลังด้านความปลอดภัย | การควบคุมกระบวนการ การตรวจสอบขั้นสุดท้าย การบรรจุ | ต่อเนื่อง |
Notice the overlap. การตรวจสอบ DFM จะเสร็จสิ้นในขณะที่ OEM ยังคงสรุปรอบการทำงาน และการออกแบบแม่พิมพ์จะเริ่มต้นก่อนที่การตรวจสอบความถูกต้องแบบผสมจะเสร็จสิ้นเมื่อซัพพลายเออร์ทำการทดลองแบบขนาน สำหรับฝาครอบแบบหล่อ เช่น รองเท้าเปลี่ยนเกียร์หรือระบบกันสะเทือนแบบสูบลม แม่พิมพ์แบบเดียวกันที่สร้างผลิตภัณฑ์ชิ้นแรกจะถูกนำไปใช้สำหรับการผลิตแบบอนุกรมในภายหลัง ดังนั้นตัวอย่างการอนุมัติจึงสะท้อนถึงความสามารถของกระบวนการจริง
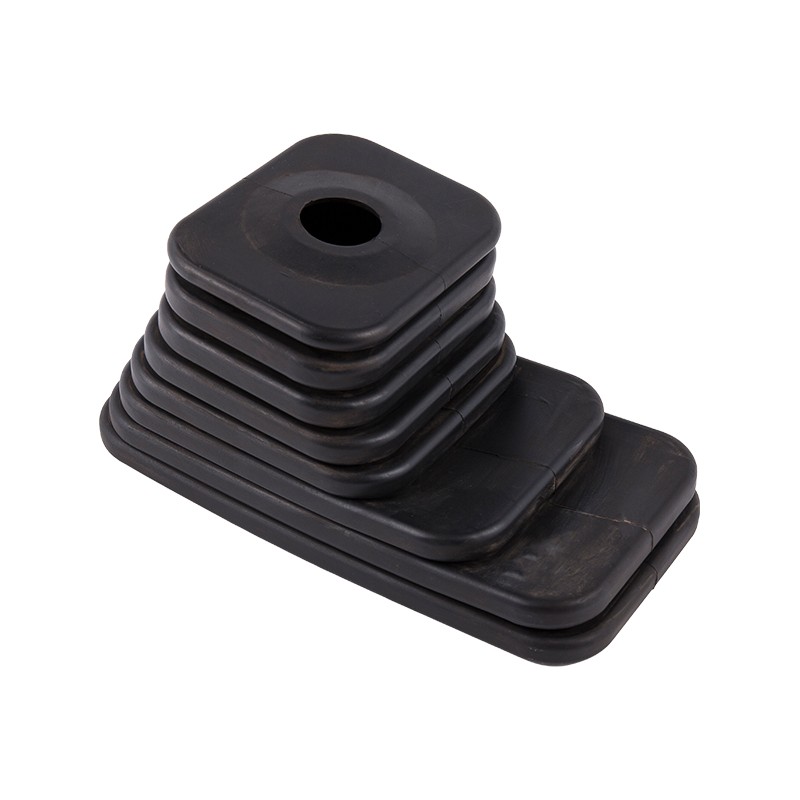
 อีพีดีเอ็ม Gear Shifter Boot Bellows Dust Cover for Automotive Applications เครื่องสูบลม EPDM นี้ช่วยปกป้องระบบเปลี่ยนเกียร์ด้วยความต้านทานอุณหภูมิตั้งแต่ -40°C ถึง 150°C การออกแบบที่ยืดหยุ่นเหมาะกับรถยนต์โดยสาร รถยนต์เพื่อการพาณิชย์ และรถออฟโรด ทำให้มีความเกี่ยวข้องในขณะที่ตรวจสอบการอนุมัติแม่พิมพ์สำหรับตัวอย่างบทความแรก ดูผลิตภัณฑ์ →
เมื่อ DFM ลงนามแล้ว เครื่องมือจะย้ายไปที่ molding production line ในสัปดาห์เดียวกันนั้น OEM จะอนุมัติแนวคิดแม่พิมพ์
ความเร็วและคุณภาพของข้อเสนอแนะของ DFM จะบอก OEM ว่าผู้ผลิตยางสั่งทำพิเศษจะปกป้องวงจรการพัฒนาหรือบริโภคยางนั้น ซัพพลายเออร์ที่มีความสามารถจะตอบกลับภายในสามถึงห้าวันทำการโดยแจ้งข้อมูลคอนกรีต ได้แก่ มุมร่าง เส้นแยก ความสมดุลของความหนาของผนัง และค่าการหดตัวของแม่พิมพ์ EPDM shows linear mold shrinkage of roughly 1.8 percent to 2.5 percent; ซิลิโคนสามารถเข้าถึงได้ร้อยละ 3.0 ถึง 3.5 เปอร์เซ็นต์ หากช่องถูกตัดโดยไม่มีการชดเชยการหดตัว ขอบซีลขนาด 50 มม. สามารถเลื่อนได้มากกว่าหนึ่งมิลลิเมตร ซึ่งเพียงพอที่จะไม่ผ่านการทดสอบการรั่ว
การออกแบบเพื่อความสามารถในการผลิตยางหมายถึงการตรวจสอบว่าคุณลักษณะทางเรขาคณิตทุกชิ้นสามารถขึ้นรูป ถอดแบบ และวัดได้ภายในพิกัดความคลาดเคลื่อนที่ระบุก่อนที่จะตัดเหล็กใดๆ
การเลือกวัสดุช่วยแก้ไขการออกแบบแม่พิมพ์ วงจรการแข็งตัว และราคาต่อหน่วย ดังนั้นผู้ผลิตยางแบบกำหนดเองควรเสนอสารประกอบก่อนเสนอราคาเครื่องมือ ภาพวาดมักตั้งชื่อเป็นอีลาสโตเมอร์ทั่วไป the supplier converts that into a specific compound with a Shore A hardness, a service window, and compression-set targets. EPDM resists ozone and weather from -50°C to 150°C and suits radiator hoses, door seals, and bellows. ซิลิโคนคงความยืดหยุ่นตั้งแต่ -60°C ถึง 230°C สำหรับปะเก็นและฝาครอบไฟฟ้า NBR จัดการน้ำมันและเชื้อเพลิง Natural rubber absorbs vibration as mounts and bumpers.
| อีลาสโตเมอร์ | Service range | Key strength | โดยทั่วไป OEM parts |
| EPDM | -50°C to 150°C | โอโซน สภาพอากาศ และความต้านทานต่อน้ำ | ท่อหม้อน้ำ, ซีลประตู, ที่สูบลม |
| ซิลิโคน | -60°C to 230°C | เสถียรภาพทางความร้อน ชุดแรงอัดต่ำ | ปะเก็น ฝาครอบ ซีลไฟฟ้า |
| NBR | -30°C to 100°C | Oil and fuel resistance | Oil hoses, fuel seals |
| Natural rubber | -50°C to 80°C | ความยืดหยุ่นและความแข็งแรงในการฉีกขาด | ที่ยึดแบบสั่นสะเทือน, กันชน |
เมื่อปะเก็นหน้าแปลนต้องยึดแรงดันและความร้อนไว้ในข้อต่อเดียวกัน EPDM ที่มีชุดแรงอัดต่ำจะเป็นพื้นฐานปกติ และห้องปฏิบัติการทดสอบควรให้ข้อมูลชุดการอัดและปริมาตรการบวมก่อนที่จะอนุมัติแม่พิมพ์
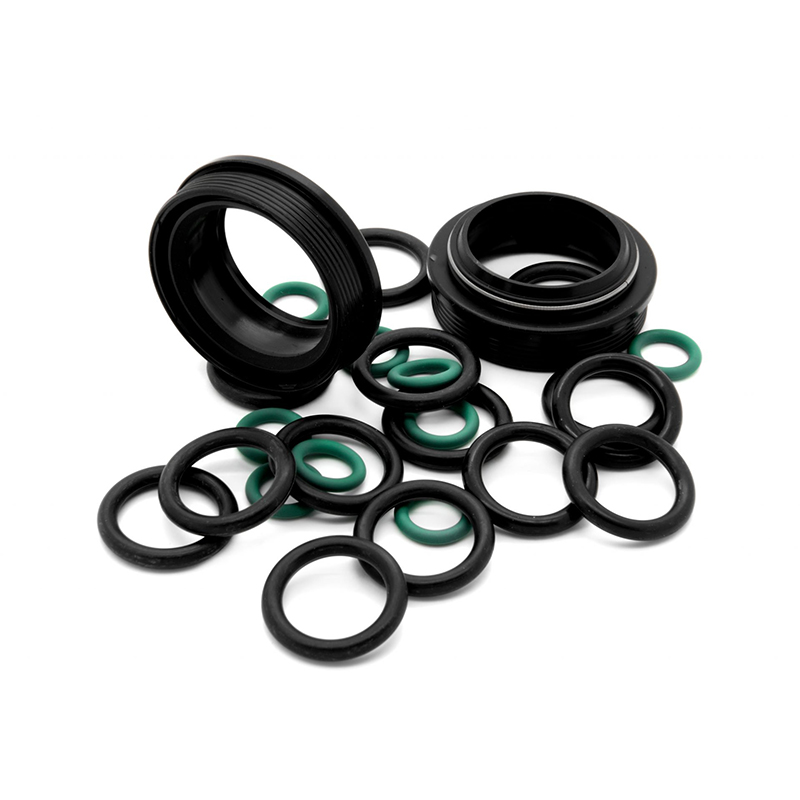
 Flanged Rubber Gaskets and Seals in Multiple Elastomer Options This gasket selection covers EPDM, NBR, silicone, FKM, and more, with applications in fluid and pressure sealing. Compression-set data matters for flange joints, so it fits the context of material validation before mold approval. ดูผลิตภัณฑ์ →
การสุ่มตัวอย่างแบบคู่ขนานซึ่งมีการสร้างแม่พิมพ์ การทดลองวัสดุ และการตรวจสอบขนาดซ้อนทับกัน จะบีบอัดวงจรการพัฒนา OEM จากประมาณ 18 สัปดาห์เหลือประมาณ 10 สัปดาห์ A conventional program moves in sequence: wait for the mold, wait for the material, wait for the test report. ในการสุ่มตัวอย่างแบบคู่ขนาน เหล็กกล้าเครื่องมือจะถูกตัดในขณะที่ส่วนผสมชุดผสมถูกผสม และการวัดช็อตแรกจะถูกวัดในสัปดาห์เดียวกับที่แม่พิมพ์ถูกขัดเงา
ยอดรวมลดลงจาก 18 สัปดาห์เหลือ 10 สัปดาห์ เนื่องจากไม่มีขั้นตอนใดรอให้ขั้นตอนก่อนหน้าเสร็จสิ้น สำหรับโปรไฟล์ที่ต่อเนื่อง ตรรกะแบบขนานเดียวกันจะเลื่อนไปที่ สายการผลิตอัดรีดยาง โดยที่การทดลองแม่พิมพ์แทนที่การทดลองแม่พิมพ์
ผู้ผลิตยางสั่งทำพิเศษจะได้รับบทบาทในการส่งมอบแบบ OEM เฉพาะเมื่อการผลิตแบบอนุกรมมีเกณฑ์ความคลาดเคลื่อนเดียวกันกับตัวอย่างที่ได้รับอนุมัติเท่านั้น การขยายขนาดคือจุดที่ซัพพลายเออร์รายย่อยล้มเหลว: ส่วนที่วัดได้อย่างสมบูรณ์แบบในห้องตัวอย่างจะเลื่อนลอยไปเมื่อแม่พิมพ์เดียวกันทำงานที่ความดันการผลิต Tosun บรรเทาปัญหานี้ด้วยพนักงานมากกว่า 250 คน รวมถึงวิศวกรออกแบบแม่พิมพ์และกำหนดสูตร 12 คน และทีมตรวจสอบทางเทคนิค 20 คน ภายในอาคารขนาด 18,000 ตารางเมตร
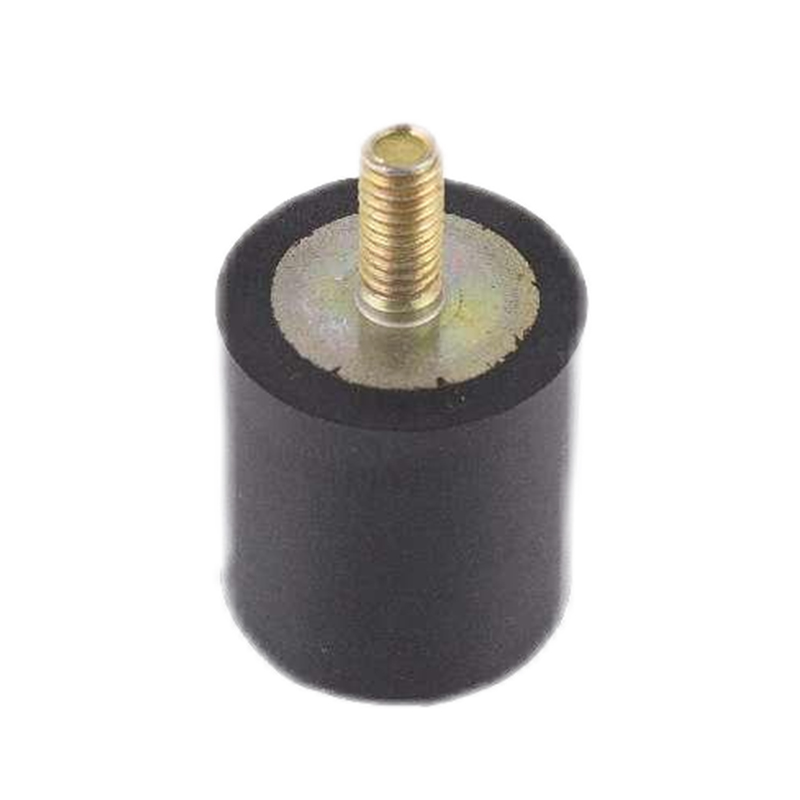
ทีมตรวจสอบจะตรวจสอบวัสดุ ชิ้นส่วนที่อยู่ในกระบวนการ และสินค้าสำเร็จรูป และห้องปฏิบัติการในสถานที่จะสนับสนุนคำขอทดสอบที่ลูกค้า OEM มักใส่ไว้ใน PPAP ของตน ตัวยึดแบบสั่นสะเทือนเป็นเคสที่ทำจากวัสดุหลายชนิดที่ชัดเจนที่สุด: เม็ดมีดที่เป็นเหล็ก องค์ประกอบที่เป็นยาง และส่วนต่อประสานที่ยึดติด กลายเป็นส่วนประกอบหนึ่งที่ต้องทนต่อรอบการโหลดซ้ำๆ
 แท่นยึดแยกการสั่นสะเทือนของยางสำหรับรถยนต์และอุปกรณ์อุตสาหกรรม ตัวยึดเหล่านี้รวมยางเข้ากับส่วนที่เป็นเหล็กสำหรับเครื่องยนต์ ห้องโดยสาร และระบบส่งกำลัง ให้ความสามารถในการรับน้ำหนักสูงและการลดแรงสั่นสะเทือน โดยจะแสดงให้เห็นชิ้นส่วนที่มีวัสดุหลายชนิดที่เกี่ยวข้องกับเอกสาร PPAP และข้อกำหนดการรับรองวัสดุ ดูผลิตภัณฑ์ →
กระบวนการอนุมัติชิ้นส่วนการผลิตเป็นชุดเอกสารที่ OEM ใช้เพื่อยืนยันว่ากระบวนการของซัพพลายเออร์สามารถผลิตชิ้นส่วนได้อย่างสม่ำเสมอโดยอยู่ในเกณฑ์ความคลาดเคลื่อนของการวาด ประกอบด้วยรายงานมิติ ใบรับรองวัสดุ และข้อมูลความสามารถ
ความน่าเชื่อถือในการจัดส่งขึ้นอยู่กับการวางแผนวัสดุ ไม่ใช่โชค กำหนดการที่ได้รับการยืนยันพร้อมรายงานตัวอย่างและผลการทดสอบเป็นชุดทำให้ผู้ซื้อ OEM มีสัญญาณที่ชัดเจนว่าวันเปิดตัวได้รับการคุ้มครอง
รายการตรวจสอบห้านาทีก่อนการวาดภาพออกจากโต๊ะของคุณ จะช่วยป้องกันความล่าช้าที่พบบ่อยที่สุดในวงจรการพัฒนายาง OEM
สำหรับ EPDM หรือชิ้นส่วนซิลิโคนที่ขึ้นรูป รอบโดยทั่วไปคือ 12 ถึง 18 สัปดาห์ ด้วยการสุ่มตัวอย่างแบบขนานและร้านขายเครื่องมือแบบครบวงจร ชิ้นส่วนเดียวกันสามารถเข้าถึง PPAP ได้ภายใน 9 ถึง 11 สัปดาห์ ขึ้นอยู่กับความซับซ้อนของรูปทรงและจำนวนรอบการวนซ้ำ
ภาพวาดควรระบุพิกัดความคลาดเคลื่อนที่ยอมรับได้ในการใช้งาน ช่วงอุณหภูมิการใช้งาน การสัมผัสกับของไหลหรือตัวกลาง ความแข็งในฝั่ง A ใบรับรองที่จำเป็น และปริมาณรายปี การเพิ่มสภาพแวดล้อมการทำงานช่วยให้ผู้ผลิตแนะนำอีลาสโตเมอร์ที่เหมาะสมก่อนที่จะเริ่มใช้เครื่องมือ
ผู้ผลิตที่มีความสามารถจะใช้ทีมตรวจสอบเฉพาะ ห้องปฏิบัติการทดสอบ การตรวจสอบระหว่างดำเนินการ และเอกสาร PPAP ตัวอย่างเช่น Tosun มีเจ้าหน้าที่ตรวจสอบด้านเทคนิค 20 คนและห้องปฏิบัติการในสถานที่เพื่อออกใบรับรองวัสดุและรายงานมิติในทุกชุด
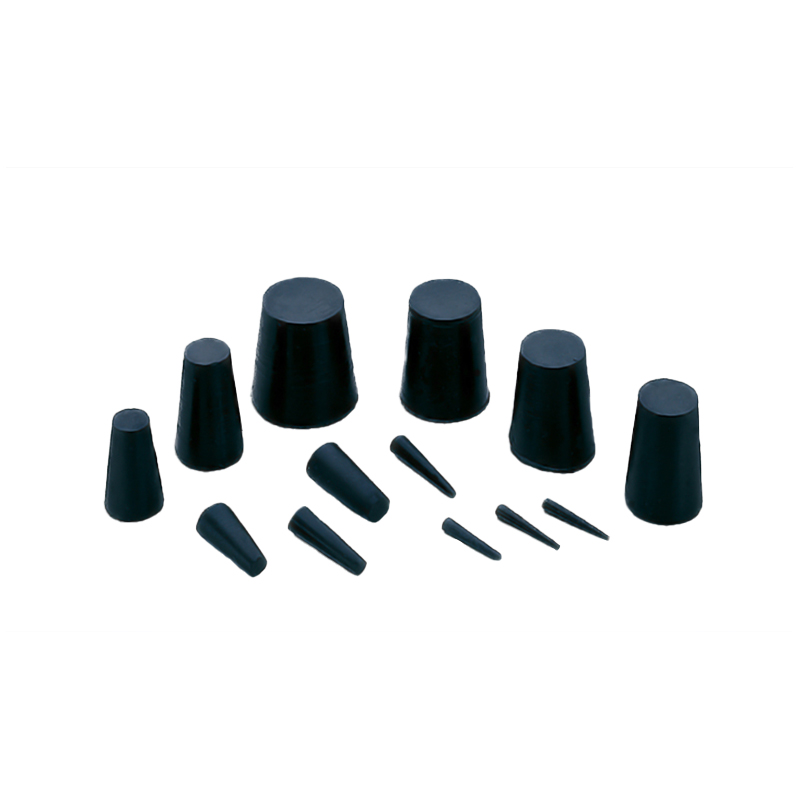
ชิ้นส่วนที่ขึ้นรูปจะใช้ช่องปิดและชุดสูบลม ปะเก็น ปลั๊ก และตัวยึดแบบยึดติด ชิ้นส่วนที่ถูกอัดขึ้นรูปจะวิ่งผ่านแม่พิมพ์เพื่อสร้างโปรไฟล์ที่ต่อเนื่อง เช่น แถบกันอากาศและซีลช่อง ตัวเลือกจะเปลี่ยนเวลาการใช้เครื่องมือ ตรรกะการสุ่มตัวอย่าง และข้อเสนอแนะ DFM ที่คุณได้รับ
ติดต่อเรา
ลิขสิทธิ์©
JIAXING TOSUN RUBBER & Plastic Co. , Ltd.
สงวนลิขสิทธิ์
โรงงานผลิตยางและพลาสติกแบบกำหนดเอง