ข่าวอุตสาหกรรม
บ้าน / ข่าว / ข่าวอุตสาหกรรม / การอัดขึ้นรูปยางแบบกำหนดเองกับการขึ้นรูป: ความแตกต่างที่สำคัญและวิธีการตัดสินใจ


2026-10-05
วิศวกรฝ่ายจัดซื้อส่ง RFQ หนึ่งรายการสำหรับโปรไฟล์การปิดผนึก EPDM และได้รับใบเสนอราคาที่แตกต่างกันมากสองรายการ: รายการหนึ่งจากเครื่องอัดรีด และอีกรายการหนึ่งจากเครื่องปั้น แบบอัดรีดมีราคาถูกกว่าต่อเมตร แต่ไม่สามารถโค้งงอ 90 องศาที่ปลายแต่ละด้านได้ รุ่นที่ขึ้นรูปจะควบคุมการโค้งงอได้ง่าย แต่ก็มีค่าเครื่องมือสูงกว่าหลายเท่า นั่นคือความเป็นจริงในทางปฏิบัติของการอัดขึ้นรูปยางแบบกำหนดเองกับการขึ้นรูป: สองกระบวนการที่เริ่มต้นจากสารประกอบเดียวกันแต่มีความแตกต่างกันโดยสิ้นเชิงในรูปทรง ต้นทุน ความคลาดเคลื่อน และเวลาในการผลิต
คำจำกัดความหลัก
การอัดขึ้นรูปยางเป็นกระบวนการขึ้นรูปโปรไฟล์อย่างต่อเนื่อง: ยางที่ไม่มีการแข็งตัวจะถูกบังคับผ่านช่องแม่พิมพ์ และหน้าตัดจะเหมือนกันตลอดความยาวทั้งหมด การขึ้นรูปยางเป็นกระบวนการแบทช์แบบอาศัยโพรง โดยแต่ละส่วนจะขึ้นรูปอย่างอิสระภายในเครื่องมือแบบปิดภายใต้ความร้อนและแรงดัน
การขึ้นรูปเป็นตัวเลือกที่เหมาะสมเมื่อใดก็ตามที่ชิ้นส่วนมีรูปแบบสามมิติที่ไม่สามารถดึงผ่านแม่พิมพ์ได้ การอัดขึ้นรูปเป็นตัวเลือกที่เหมาะสมเมื่อใดก็ตามที่ชิ้นส่วนมีลักษณะเป็นซีลยาว มีโปรไฟล์คงที่ ขอบตัด หรือสายยาง
ในการอัดขึ้นรูป ช่องว่างของสารประกอบที่ขึ้นรูปไว้ล่วงหน้าจะอยู่ในโพรงเปิด เครื่องอัดจะปิด ความร้อนจะบ่มยาง และก่อตัวเป็นแฟลชตามแนวการแยกส่วน การถ่ายเทและการฉีดขึ้นรูปเป็นไปตามหลักการของคาวิตี้เดียวกัน แต่ต่างกันตรงที่สารประกอบเข้าสู่เครื่องมือ ในทางตรงกันข้าม การอัดขึ้นรูปจะใช้สกรูหรือตัวกระทุ้งเพื่อดันแถบต่อเนื่องผ่านรูที่มีรูปร่าง จากนั้นโปรไฟล์จะถูกบ่มในเตาอบลมร้อน อ่างเกลือ หรือหม้อนึ่งความดัน ก่อนที่จะถูกตัดให้ยาว
การตัดสินใจเริ่มต้นด้วยการวาดชิ้นส่วน ไม่ใช่วัสดุ ทั้งสองเส้นทางยอมรับ EPDM ซิลิโคน ยางธรรมชาติ และสารประกอบสังเคราะห์ส่วนใหญ่ สิ่งที่แก้ไขกระบวนการนี้คือเรขาคณิตนั้นต่อเนื่องและเป็นแท่งปริซึม หรือไม่ต่อเนื่องและเป็นสามมิติ
หากชิ้นส่วนต้องการพื้นที่หน้าตัดที่เหมือนกันเป็นระยะทาง 2 เมตร การอัดขึ้นรูปเป็นกระบวนการเดียวที่ประหยัด หากต้องการการตัดด้านล่าง เส้นผ่านศูนย์กลางขั้นบันได บอส หรือเม็ดมีดที่ขึ้นรูปภายใน จำเป็นต้องมีการขึ้นรูป
การอัดขึ้นรูปทำให้เกิดความยาวไม่จำกัดของหน้าตัดคงที่ โปรไฟล์อาจเป็นของแข็ง กลวง หรืออัดร่วมกับวัสดุที่สอง แต่รูปร่างไม่สามารถเปลี่ยนแปลงไปตามความยาวได้ การขึ้นรูปจะสร้างช่องสามมิติแบบปิดในทุกรอบ ดังนั้นคุณสมบัติต่างๆ เช่น เกลียวภายใน หน้าแปลนยึด และไดอะแฟรมเสริมใยผ้าจึงเป็นไปได้ แผนภูมิด้านล่างเปรียบเทียบทั้งสองกระบวนการจากคุณลักษณะทางวิศวกรรมห้าประการ
การเปรียบเทียบความสามารถของกระบวนการ สเกล 0-10
สูงกว่าจะดีกว่าในทุกคุณลักษณะ คะแนนคือการเปรียบเทียบทิศทางสำหรับโครงการยางสั่งทำทั่วไป
หลักปฏิบัติที่เชื่อถือได้: หากหน้าตัดยังคงเหมือนเดิมเป็นเวลานานกว่า 300 มม. การอัดขึ้นรูปมักจะได้ประโยชน์จากต้นทุนเสมอ หากรูปร่างแตกต่างกันไปตามความยาว การปั้นเป็นเพียงเส้นทางเดียว
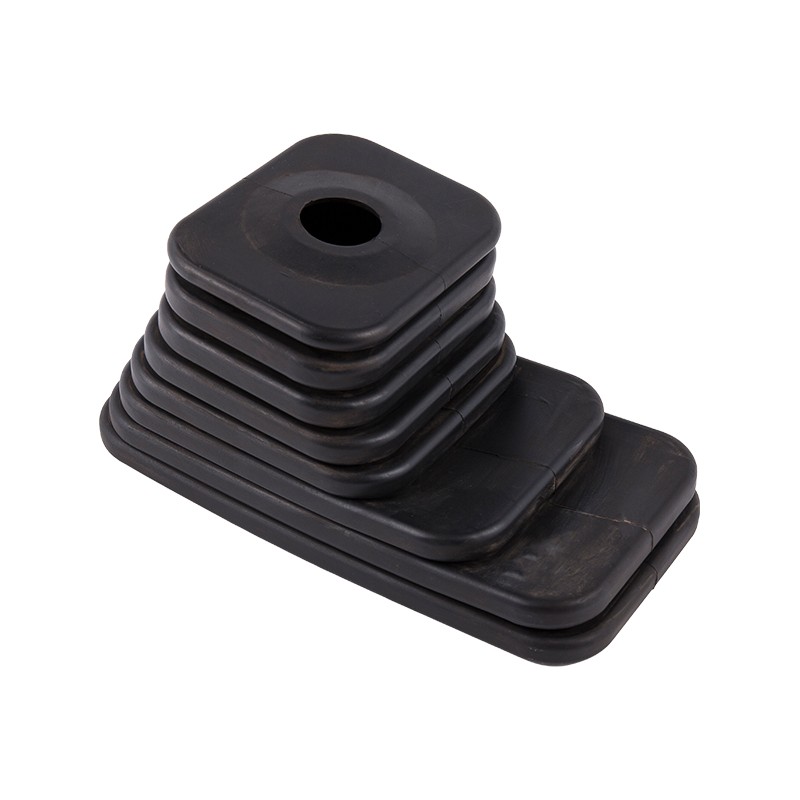
ใช้ยางสูบลมที่ใช้เป็นฝาครอบกันฝุ่นสำหรับเกียร์: การบิดของมันเปลี่ยนเส้นผ่านศูนย์กลางไปตามแกน ดังนั้นจึงไม่มีแม่พิมพ์แบบตรงที่จะสร้างมันขึ้นมาได้ ชิ้นส่วนนั้นถูกหล่อขึ้นรูปในช่องสองส่วน และตรรกะเดียวกันนี้ใช้กับวงแหวนสายเคเบิล ฝาครอบ และตัวยึดแบบสั่น
 ยาง EPDM เกียร์ Shifter Boot สูบลมฝาครอบกันฝุ่น เครื่องสูบลม EPDM นี้เหมาะกับฝาครอบกันฝุ่นสำหรับเกียร์เปลี่ยนเกียร์ที่มีเส้นผ่านศูนย์กลางต่างกัน ซึ่งได้รับการขึ้นรูปสำหรับรูปทรงที่ซับซ้อนซึ่งการอัดขึ้นรูปไม่สามารถผลิตได้ มีความทนทานต่อสภาพอากาศและโอโซนที่ได้รับการพิสูจน์แล้วสำหรับการใช้งานในยานยนต์ ดูผลิตภัณฑ์ →
การอัดขึ้นรูปมีค่าใช้จ่ายเพียงเล็กน้อยของแม่พิมพ์อัดแบบหลายช่อง แต่เส้นโค้งต้นทุนต่อชิ้นส่วนจะตัดกันเมื่อปริมาณเพิ่มขึ้น และเครื่องมือที่ขึ้นรูปจะถูกตัดจำหน่าย
โดยทั่วไปแล้ว แม่พิมพ์อัดขึ้นรูปแบบธรรมดาสำหรับโปรไฟล์แบบแข็งหรือแบบกลวงจะมีค่าใช้จ่ายหลายร้อยดอลลาร์ ในขณะที่แม่พิมพ์อัดหรือแม่พิมพ์ถ่ายโอนที่ใช้ในการผลิตที่มีส่วนแทรกเป็นโพรงมักจะมีค่าใช้จ่ายหลายพันดอลลาร์ การอัดขึ้นรูปยังเริ่มการผลิตได้เร็วขึ้นเนื่องจากการทดลองแม่พิมพ์นั้นสั้นกว่าการสุ่มตัวอย่างแม่พิมพ์ เมื่อเครื่องมือขึ้นรูปถึงสถานะคงตัว ระยะเวลาของรอบการทำงานหนึ่งถึงห้านาทีต่อการบ่มแต่ละครั้งเป็นเรื่องปกติสำหรับชิ้นส่วนขนาดกลาง และเครื่องมือแบบหลายช่องจะเพิ่มผลผลิตต่อรอบ มากกว่าประมาณ 50,000 ชิ้นส่วนต่อปี การขึ้นรูปจึงสามารถลดต้นทุนต่อหน่วยสำหรับชิ้นส่วนที่ซับซ้อนทางเรขาคณิตได้
ชิ้นส่วนเดียวกันสามารถลงที่ด้านใดด้านหนึ่งของครอสโอเวอร์ได้ ขึ้นอยู่กับจำนวนช่อง แม่พิมพ์แบบสี่ช่องแบ่งต้นทุนเครื่องมือเป็นสี่ส่วนต่อรอบ ซึ่งจะดึงจุดคุ้มทุนลงเมื่อเทียบกับเครื่องมือแบบช่องเดียว ช่วงเหล่านี้มาจากใบเสนอราคาโครงการทั่วไปมากกว่ารายการราคาคงที่ ตัวเลขที่แน่นอนจะเปลี่ยนไปตามขนาดโปรไฟล์ จำนวนโพรง และสารประกอบ สิ่งที่สำคัญคือรูปร่างของเส้นโค้งต้นทุน ไม่ใช่จุดที่แน่นอนที่เส้นนั้นตัดผ่าน
ชิ้นส่วนที่ขึ้นรูปจะควบคุมได้อย่างเข้มงวดมากขึ้นบนใบหน้าการปิดผนึกที่สำคัญ เนื่องจากช่องจะยึดติดทุกพื้นผิว ในขณะที่โปรไฟล์ที่อัดขึ้นรูปจะมีค่าความคลาดเคลื่อนของหน้าตัดที่หลวมกว่า และไม่สามารถจับเม็ดมีดในระหว่างกระบวนการได้
| คุณสมบัติ | การอัดขึ้นรูป | การปั้น |
| ความอดทนของหน้าตัด | /- โดยทั่วไป 0.3-0.8 มม | /- 0.1-0.3 มม. สำหรับค่าสลัววิกฤต |
| ความอดทนต่อความยาวตัด | /- 1-2 มม | ความสูงของชิ้นส่วนคงที่โดยช่อง |
| เม็ดมีดโลหะหรือพลาสติก | เป็นไปไม่ได้ในบรรทัด | ติดแน่นระหว่างการรักษา |
| การตัดราคาและการกระทำด้านข้าง | เป็นไปไม่ได้ | เป็นไปได้ด้วยสไลด์หรือแกนที่ยุบได้ |
| พื้นผิว | เสร็จสิ้นการวาดตาย | ควบคุมด้วยโพรง สามารถกำหนดพื้นผิวได้ |
สำหรับซีลประตูรถยนต์เพื่อการพาณิชย์ โปรไฟล์หลอดไฟแบบอัดรีดจะให้หน้าตัดคงที่ที่มีต้นทุนต่ำ ในขณะที่ชิ้นส่วนมุมที่ขึ้นรูปจะสร้างรัศมีที่แคบซึ่งแม่พิมพ์แบบตรงไม่สามารถทำได้ ระบบลอกสภาพอากาศในยานยนต์ส่วนใหญ่ใช้ทั้งสองอย่าง
ความแข็งยังเปลี่ยนความสมดุลอีกด้วย สารประกอบที่อ่อนมากที่อยู่ต่ำกว่า 30 Shore A จะควบคุมได้ง่ายกว่าในการขึ้นรูปเนื่องจากช่องรองรับพื้นผิวในระหว่างการบ่ม การอัดขึ้นรูปโปรไฟล์ที่อ่อนนุ่มมากต้องใช้ความระมัดระวังเพื่อหลีกเลี่ยงการบิดเบี้ยวก่อนการหลอมโลหะ
เรื่องราวของความอดทนไม่ใช่เรื่องง่ายสำหรับการปั้น การอัดขึ้นรูปมีความคงตัวที่ดีเยี่ยมตามทิศทางการดึง และมักนิยมใช้สำหรับการซีลแบบตรงยาว ซึ่งการประกบส่วนที่ขึ้นรูปจะสร้างเส้นทางรั่ว ทางด้านโทซุน สายการผลิตอัดขึ้นรูป โปรไฟล์จะถูกวัลคาไนซ์อย่างต่อเนื่อง จากนั้นจึงตัดตามความยาวของลูกค้า ซึ่งทำให้มีความน่าสนใจสำหรับชิ้นส่วนที่วัดเป็นเมตรแทนที่จะเป็นมิลลิเมตร
กระบวนการที่ถูกต้องถูกกำหนดโดยข้อจำกัดสี่ประการ: รูปทรงที่ต้องการ ปริมาตรต่อปี ความคลาดเคลื่อนของขนาด และระบุว่าจำเป็นต้องใช้เม็ดมีดหรือส่วนที่มีวัสดุหลายวัสดุหรือไม่
ตัวเลือกกระบวนการที่ไม่ถูกต้องส่วนใหญ่มาจากการกำหนดราคารูปทรงเป็นอันดับแรกและปริมาตรที่สอง กลับคำสั่งนั้นและการตัดสินใจจะชัดเจนยิ่งขึ้น
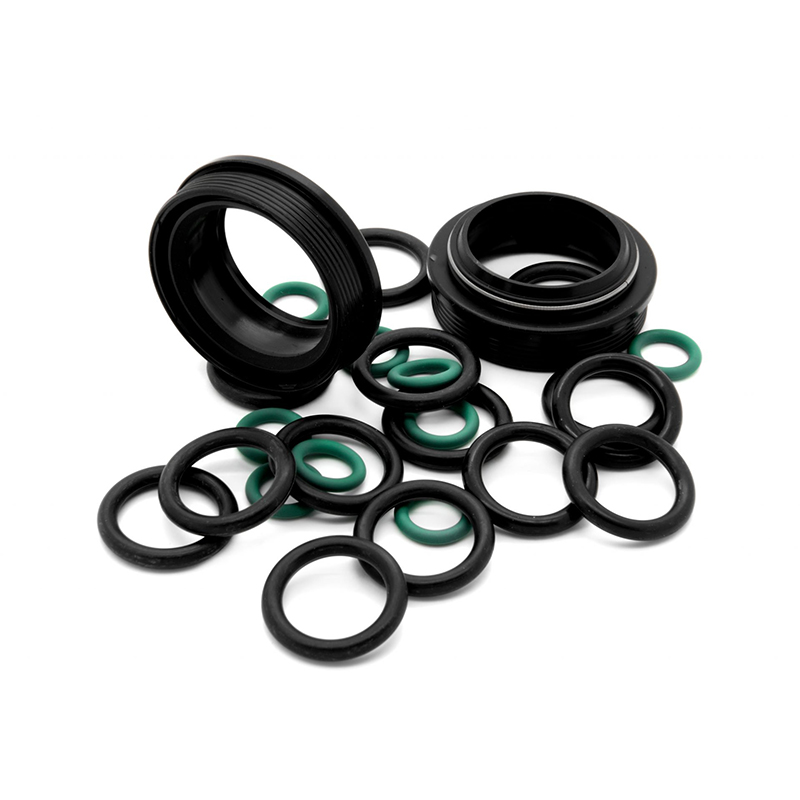
สำหรับวงแหวนขนาดเล็กที่ใช้พันสายเคเบิลที่ลอดผ่านแผงแผ่นโลหะ รูปทรงจะสั้น ผนังบาง และจำนวนชิ้นส่วนมักจะสูง การรวมกันดังกล่าวชี้ให้เห็นถึงการขึ้นรูปด้วยเครื่องมือแบบหลายช่องที่จะตัดจำหน่ายอย่างรวดเร็ว สำหรับช่องทางยาวหนึ่งเมตรที่ยังคงมีกระจกหน้าต่าง การอัดขึ้นรูปเป็นเพียงเส้นทางที่เหมาะสมเท่านั้น
 Grommet ยางที่ปรับแต่งได้สำหรับการป้องกันสายเคเบิลและสายไฟ แหวนยางแบบขึ้นรูปช่วยปกป้องสายเคเบิลที่ผ่านแผง และเหมาะสำหรับการผลิตในปริมาณมาก มีจำหน่ายใน EPDM, NBR, CR หรือ NR พร้อมความแข็งที่ปรับได้และหลายขนาด ดูผลิตภัณฑ์ →
ส่วนประกอบยางสั่งทำพิเศษที่คุ้มค่าที่สุดมักจะรวมส่วนที่คงที่ที่อัดขึ้นรูปเข้ากับมุม ปลาย หรือส่วนเสริมที่ขึ้นรูปด้วยแม่พิมพ์ ซึ่งหมายความว่าผู้ผลิตควรใช้ทั้งสองกระบวนการภายในบริษัท
Jiaxing Tosun Rubber & Plastic Co., Ltd. ดำเนินการผสมวัสดุ การเตรียมท่อ การขึ้นรูป และการอัดขึ้นรูปในที่เดียว โดยมีวิศวกรออกแบบและกำหนดสูตรแม่พิมพ์ 12 คน และทีมตรวจสอบทางเทคนิค 20 คน การผสมผสานดังกล่าวมีความสำคัญเนื่องจากชิ้นส่วนไฮบริด เช่น ท่อน้ำหล่อเย็นที่มีข้องอแบบหล่อบนทางตรงที่อัดขึ้นรูป ต้องการเจ้าของวิศวกรรมเพียงรายเดียวในด้านความทนทานและการส่งมอบ ไม่ใช่ซัพพลายเออร์สองรายที่เจรจาข้อต่อกาว
ตัวอย่างไฮบริดทั่วไป ได้แก่:
เมื่อซัพพลายเออร์รายเดียวควบคุมทั้งแม่พิมพ์อัดขึ้นรูปและแม่พิมพ์อัด การเปลี่ยนระหว่างกระบวนการได้รับการออกแบบบนกระดานวาดภาพ ไม่ใช่ปะติดปะต่อบนสายการประกอบ ตัวต่อแบบขึ้นรูปจนถึงแบบอัดรีดจะได้รับการทดสอบเป็นชุดประกอบที่สมบูรณ์ก่อนปล่อย
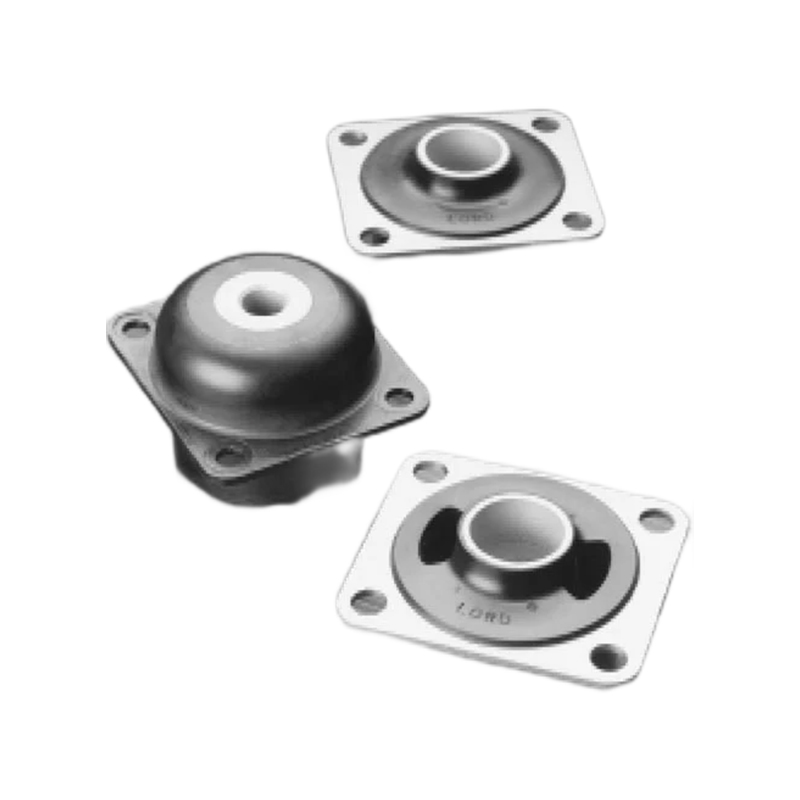
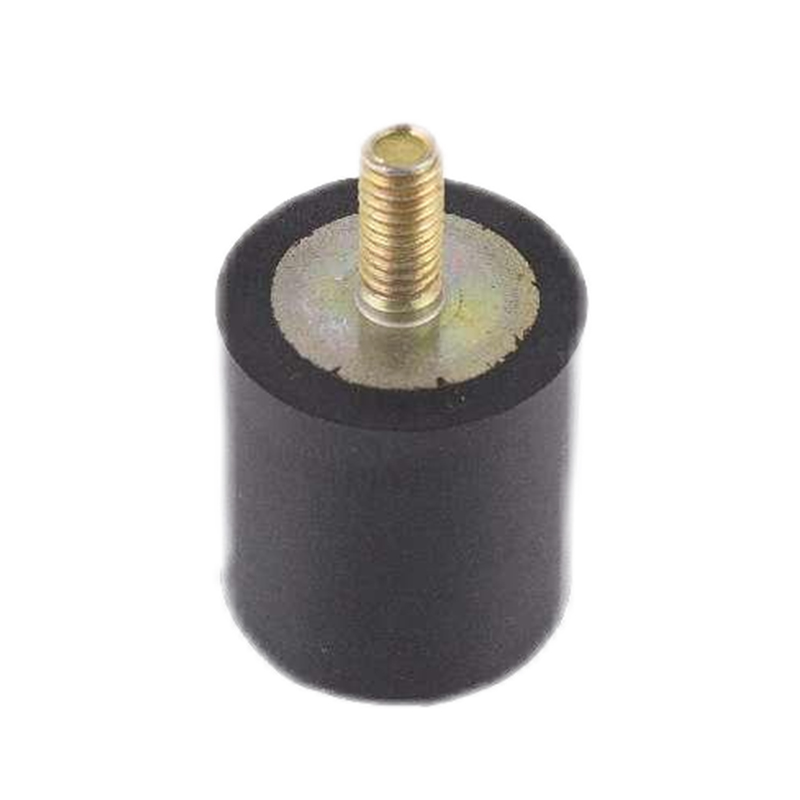
นี่คือจุดที่ความเชี่ยวชาญด้านพันธะเข้ามามีบทบาท ตัวยึดระหว่างยางกับโลหะที่ขึ้นรูปซึ่งดูดซับแรงสั่นสะเทือนจะมีส่วนแทรกที่ต้องอยู่ในแนวเดียวกันระหว่างการแข็งตัว ซีลกันอากาศแบบอัดรีดไม่มีส่วนแทรกเลย การทำความเข้าใจว่าเม็ดมีดจะไปที่ใดมักจะเป็นตัวตัดสินว่าจะใช้รูปแบบการขึ้นรูปใดกับบริษัท สายการผลิตการปั้น .
 ซีลปะเก็นหน้าต่างและประตูอัดขึ้นรูปด้วยอีลาสโตเมอร์ชนิดต่างๆ ซีลอัดขึ้นรูปเหล่านี้ช่วยป้องกันสภาพอากาศสำหรับประตูและหน้าต่างทั่วทั้งภาคการขนส่ง การก่อสร้าง และทางทะเล เลือกจาก EPDM, CR, ซิลิโคน หรือ FKM พร้อมสีที่ปรับแต่งได้ ดูผลิตภัณฑ์ →
ไม่ได้ การอัดขึ้นรูปทำให้เกิดโปรไฟล์ที่ต่อเนื่องและไม่สามารถวางตำแหน่งเม็ดมีดไว้ภายในแม่พิมพ์ได้ เม็ดมีดจะถูกขึ้นรูปในระหว่างรอบการบ่มหรือถูกเชื่อมติดกันในภายหลังในการใช้งานขั้นที่สอง
โดยทั่วไปแล้ว การขึ้นรูปจะทำให้ได้รับความคลาดเคลื่อนที่เข้มงวดมากขึ้นสำหรับคุณสมบัติสามมิติที่สำคัญ โดยมี /- 0.1-0.3 มม. เหมือนกันในขนาดที่ควบคุมด้วยคาวิตี้ การอัดขึ้นรูปช่วยให้รูปทรงหน้าตัดมีความแม่นยำในทิศทางการดึง แต่มีพิกัดความเผื่อของโปรไฟล์ที่หลวมกว่า โดยปกติคือ /- 0.3-0.8 มม.
ไม่ การอัดขึ้นรูปมีต้นทุนการป้อนเครื่องมือที่ต่ำกว่า แต่การขึ้นรูปอาจมีราคาถูกลงต่อชิ้นส่วนในปริมาณมาก เนื่องจากเครื่องมือแบบหลายช่องจะรักษาชิ้นส่วนหลายชิ้นต่อรอบ และลดขั้นตอนการต่อรองบนรูปทรงเรขาคณิตที่ซับซ้อน
ใช่. ซัพพลายเออร์ที่ดำเนินการทั้งสองกระบวนการ เช่น Jiaxing Tosun Rubber & Plastic Co., Ltd. สามารถออกแบบส่วนประกอบไฮบริดที่มีส่วนที่อัดขึ้นรูปและรายละเอียดการขึ้นรูปภายใต้ระบบคุณภาพเดียว ซึ่งช่วยให้ความคลาดเคลื่อน การทดสอบ และการจัดส่งง่ายขึ้น
คำตอบด่วน: การอัดขึ้นรูปสำหรับโปรไฟล์ที่ต่อเนื่องยาวนาน การขึ้นรูปสำหรับชิ้นส่วน 3D ที่ซับซ้อน และวิธีการแบบไฮบริดเมื่อคุณสมบัติทั้งสองปรากฏในการประกอบชิ้นเดียว
ติดต่อเรา
ลิขสิทธิ์©
JIAXING TOSUN RUBBER & Plastic Co. , Ltd.
สงวนลิขสิทธิ์
โรงงานผลิตยางและพลาสติกแบบกำหนดเอง